ドリルの切削条件
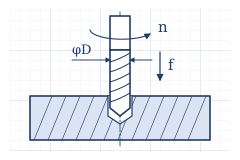
ドリルの回転数・送り速度・穴あけの時間を計算します。
被削材と工具を選ぶと、下の「ドリルの切削条件表」の目安が入ります。値を直すと、すぐ答えが変わります。入れた値は、このブラウザの中だけで使い、どこにも送りません。
この計算は、ブラウザのスクリプトで動きます。スクリプトを止めていると答えが出ません。
| 回転数 n | min⁻¹ | |
|---|---|---|
| 送り速度 F | mm/min | |
| 1穴の時間 | ||
| 全部の時間 |
計算式
- 回転数 n = 1000 × Vc ÷(π × D)
- 送り速度 F = f × n
- 1穴の時間 =(穴の深さ + 0.3 × D)÷ F(0.3 × D は、先端の角度が 118° のときの先端の長さ)
- 全部の時間 = 1穴の時間 × 穴の数
切削速度と1回転送りは、被削材と工具を選ぶと、このページの「ドリルの切削条件表」の目安(範囲なら真ん中)が入ります。表の1回転送りは φ10 前後の目安なので、径が 10 mm より小さいときは、表の値 × D ÷ 10 を入れます(おおよそ径に比例させる・推定)。機械の最高回転を入れると、回転数がそれを超えるときは最高回転で計算します。値は目安です。工具のカタログと機械の条件で確かめてください。
計算のしかた
- 回転数 n(min⁻¹)= 1000 × 切削速度 Vc(m/min)÷(π × ドリルの径 D(mm))
- 送り速度 F(mm/min)= 1 回転あたりの送り f(mm/rev)× 回転数 n
- 1 穴の時間(分)=(穴の深さ + 先端の長さ)÷ 送り速度 F。先端の長さは、先端の角度が 118° のドリルで、径のおよそ 0.3 倍です。
エンドミルは「1 刃あたり」の送りで考えますが、ドリルは「1 回転あたり」の送りで考えることが多いです。このページも 1 回転あたりにしています。
切削条件の目安
切削速度は m/min、送りは mm/rev です。送りは径 φ10 前後の目安で、径が小さいほど小さくします(おおよそ径に比例させます)。範囲の値は、真ん中を入れます。
この表は、一般的な目安をまとめたもので、このサイトで実際に削って確かめた値ではありません(推定)。使うドリルのメーカーの表があれば、そちらを優先してください。はじめは表の値より控えめに始め、切粉の形や音を見ながら上げていくと安心です。
| 被削材 | 工具 | 切削速度 | 1回転送り | 備考 |
|---|---|---|---|---|
| 一般構造用鋼(SS400) | 超硬ドリル | 70〜100 | 0.15〜0.25 | |
| 一般構造用鋼(SS400) | ハイスドリル | 20〜30 | 0.12〜0.20 | |
| 炭素鋼(S45C) | 超硬ドリル | 60〜90 | 0.12〜0.20 | |
| 炭素鋼(S45C) | ハイスドリル | 15〜25 | 0.10〜0.18 | |
| ステンレス(SUS304) | 超硬ドリル | 40〜60 | 0.08〜0.15 | 加工硬化しやすいので、送りを止めない。切削油を使う |
| ステンレス(SUS304) | ハイスドリル | 8〜12 | 0.06〜0.12 | 加工硬化しやすいので、送りを止めない。切削油を使う |
| 鋳鉄(FC250) | 超硬ドリル | 60〜100 | 0.20〜0.30 | |
| 鋳鉄(FC250) | ハイスドリル | 15〜25 | 0.15〜0.25 | |
| アルミ(A5052) | 超硬ドリル | 100〜200 | 0.20〜0.30 | 溝に切粉が付きやすいので、こまめに抜く |
| アルミ(A5052) | ハイスドリル | 50〜80 | 0.15〜0.25 | 溝に切粉が付きやすいので、こまめに抜く |
穴をあけるときに気をつけること
- 位置を決める:はじめにセンタードリルか、短いスポットドリルで浅いくぼみを付けておくと、ドリルが逃げにくくなります。
- 深い穴:深さが径の 3 倍を超えるあたりから、切粉が詰まりやすくなります。ときどきドリルを引き上げて切粉を出す「ステップ送り」(G83 など)にします。
- 抜けぎわ:通し穴でドリルが裏へ抜けるときは、急に食い込みやすくなります。抜ける少し手前から、送りを落とします。
- 超硬ドリル:欠けやすいので、振れが小さく、しっかりした機械で使います。手で持つドリルや、ぐらつく固定では、ハイスドリルのほうが向いています。
- 回転数の上限:細いドリルでは、計算した回転数が機械の最高回転を超えることがあります。そのときは最高回転で回し、送りは「1 回転送り × その回転数」で決め直します。
- 安全のために:材料は必ずバイスやクランプで固定し、手で押さえないでください。回っているドリルに手袋や袖が巻き込まれると危ないので、手袋はしないで、袖をまとめてから作業します。
このページの QR コード
https://robo100.jp/000032
まだコメントはありません。